

Hogyan kell helyesen működtetni aHDPE Butt Fusion gép?
Bevezetés
A tompahegesztés a legelterjedtebb és legmegbízhatóbb módszercsatlakoztassa a HDPE csöveket a vízellátáshoz, gázelosztó és ipari csőrendszerek. Még jó minőségű tompafúziós berendezések esetén is a helytelen működés gyenge kötésekhez, rejtett szivárgási kockázatokhoz és a projekt elutasításához vezet. Mintprofesszionális tompafúziós gépgyártó, a Saemin végigvezeti Önt a teljes szabványos műveleti munkafolyamaton, hogy segítsen a kezelőknek biztonságosan és helyesen befejezni a csőfúziót.
Üzemeltetés előtti ellenőrzés és előkészítés
A hegesztési munka megkezdése előtt fejezze beberendezések és munkadarabok ellenőrzése. Először ellenőrizze a tompahegesztőgépet: ellenőrizze, hogy a fűtőlemez felületén nincs-e karcolás, szennyeződés vagy oxidáció; ellenőrizze ahidraulikus rendszer, szorítópofákés a vágó normálisan működik. Tisztítsa meg a fűtőlapot nem szőtt kendővel a maradék műanyag eltávolításához. HDPE csövek esetén vágja síkra a csővégeket, távolítsa el a szennyeződést, a zsírt és az oxidréteget a cső felületéről. Győződjön meg arról, hogy a csövek azonos anyagminőségűek és azonos falvastagságúak. Készítsen védőkesztyűt és védőfelszerelést a helyszíni kezelők számára.

Rögzítse és igazítsa a HDPE csöveket
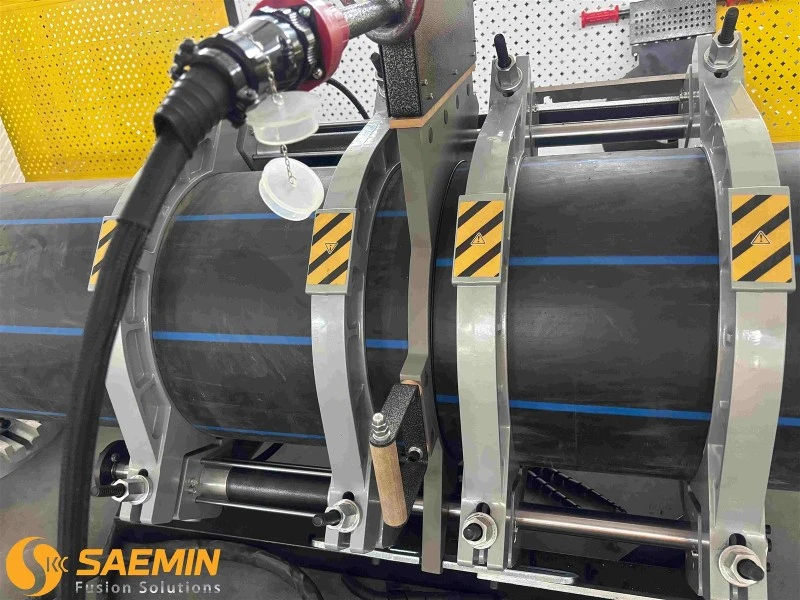
Helyezze a két csőszakaszt a gép bilincsébe. Húzza meg a pofákat, hogy szilárdan rögzítse a csöveket. Használja a homlokvágót mindkét csővég megmunkálásához, amíg a két felület teljesen sík és párhuzamos nem lesz. Állítsa be a csöveket az eltolódás minimalizálása érdekében. A csőfalvastagság eltérése nem haladhatja meg a csőfalvastagság 10%-át, amit az ISO 21307 és a DVS 2207 szabvány előír. A jó beállítás az erős fúziós kötés alapja.
Fűtési fázis
Helyezze be a fűtött lemezt a két előkészített csővég közé. Alkalmazzon meghatározott nyomást, hogy a csővégeket szorosan a fűtőlemezhez nyomja. Folytassa a melegítést, amíg a csővégek egységes olvadékgyöngyöt nem képeznek. Ne vegye ki korán a fűtőlapot, és ne melegítse túl a csőanyagot. A túlmelegedés rontja a HDPE anyagot és csökkenti a kötés szilárdságát. Beállíthatodfűtési idő és hőmérséklet a csőátmérőtől és falvastagságtól függően a szabványos előírásoknak megfelelően.

Kapcsoló fűtőlap és fúziós csatlakozás
A melegítés befejezése után gyorsan húzza ki a fűtőlapot. Ezután nyomja össze a két megolvadt csővéget az ajánlott fúziós nyomás alatt. Ezt az átmenetet a megengedett kapcsolási időn belül be kell fejezni, hogy elkerüljük az olvadt felület idő előtti lehűlését. Tartsa fenn a hegesztési nyomást a teljes hűtési időszak alatt. Ne engedje el a nyomást és ne mozgassa a csöveket a teljes lehűlés előtt.
Hűtés és bontás
A hűtési idő a cső méretétől és falvastagságától függ. A hűtésnek állandó nyomás alatt kell történnie. Soha ne gyorsítsa fel a hűtést víz öntésével a kötésre, mert a gyors lehűlés belső feszültséget és repedésveszélyt okoz. A teljes hűtési ciklus után oldja ki a bilincseket, és vegye ki a hegesztett csőszerelvényt.

Hegesztés utáni szemrevételezés
Ellenőrizze a hegesztett peremet a kötés mindkét oldalán. A gyöngynek folyamatosnak, egyenletesnek és szimmetrikusnak kell lennie. Nincs repedés, buborék vagy részleges olvadási hiba. Rögzítse a hegesztési paramétereket, beleértve a fűtési hőmérsékletet, időt, nyomást és hűtési időtartamot az építkezés nyomon követhetősége érdekében, különösen gáz- és települési csővezeték-projekteknél.
Főbb biztonsági és üzemeltetési megjegyzések
- Az égési sérülések elkerülése érdekében soha ne érintse meg közvetlenül a forró fűtőlapot
- Tartsa tisztán a munkaterületet, távol gyúlékony anyagoktól
- Kövesse az ISO, ASTM és DVS szabvány paramétereit a különböző HDPE csőspecifikációkhoz
- Rendszeresen karbantartja a fűtőlemezt, a hidraulikus rendszert és a tompahegesztő gép vágóját
Következtetés
A helyes tompafúziós működés a szabványos lépések, a precíz paramétervezérlés és a gondos ellenőrzés kombinációja. A Saemin tompahegesztőgépei, félautomata és teljesen automata modelljei segítik a kezelőket a stabil HDPE csőkötések elérésében. Ha felszerelés kiválasztására vagy helyszíni üzemeltetési útmutatásra van szüksége csővezeték-projektjéhez, forduljon bizalommal csapatunkhoz.
Hivatkozások
ISO 21307: Műanyag csőrendszerek – Tompa olvadó kötések polietilén (PE) csövekhez és szerelvényekhez
DVS 2207, Hőre lágyuló műanyag csövek és idomok hegesztése